✨ 一、化工厂为什么要精细化仓库管理?
化工厂仓库管理与普通制造业仓储相比,更突出三个特点: 高风险、高监管要求、高专业度 。化工物料具有易燃、易爆、腐蚀、有毒、挥发等多种危险特性,一旦仓库规划或管理不到位,极易引发火灾、爆炸、中毒、泄漏等事故。
1. 化工厂仓库管理的重要性
从全局来看,化工仓储管理对企业的影响主要体现在:
- 安全风险控制
- 危险化学品储存不当是重大安全事故的重要诱因之一。
- 仓库管理制度、库区分级、堆码高度、防泄漏措施等都直接关联安全生产。
- 合规与环保压力
- 不同国家和地区对危化品仓库有严格法律法规要求(例如欧盟 REACH,美国 OSHA/EPCRA 等)。
- 库存台账、危化品分级储存、泄漏应急预案等合规要求必须在仓库管理中落实。
- 成本与效率
- 合理的仓库管理能 降低库存积压、减少过期报废 ,提升资产周转率。
- 优化库位、路径和盘点方式可以显著提高出入库效率,缩短生产准备时间。
- 质量与可追溯性
- 化工原料与成品批次管理至关重要,仓库管理需要支持 批次追踪、有效期管理 。
- 库存记录与追溯信息是事故调查和质量问题分析的关键依据。
2. 化工厂仓库管理的核心目标
化工厂仓库管理的核心目标可概括为“四个统一 + 两个控制”:
| 维度 | 目标说明 |
|---|---|
| 统一规划 | 统一规划仓库类型、库区功能、物资分类和标识规则 |
| 统一流程 | 统一入库、出库、移库、盘点、报废等操作流程 |
| 统一标准 | 统一安全、消防、防泄漏、防护、堆码和巡检标准 |
| 统一信息 | 统一库存数据、物料主数据与库存状态的信息系统 |
| 风险控制 | 控制安全风险、环境风险、合规风险 |
| 成本控制 | 控制仓储成本、资金占用,减少浪费提高周转效率 |
在后续介绍化工厂有几个仓库、具体有哪些类型和功能时,所有设计都应围绕这些目标展开。
🏭 二、化工厂通常会设置哪些类型的仓库?
针对“化工厂有几个仓库”这个问题,没有统一的绝对数量标准,不同化工企业会根据 产品种类、危化品等级、生产规模、厂区布局 等因素有所差异。但从管理与安全角度,典型化工厂的仓库分类基本会包括以下几大类。
1. 按物料属性划分的化工仓库类型
下表总结了化工厂最常见的仓库类型及关键管理要点:
| 仓库类型 | 主要存放物料 | 特点与管理要点 |
|---|---|---|
| 原料仓 | 各类化工原料、助剂、溶剂等 | 需要严格的批次管理、有效期管理,部分物料需专库/专间储存 |
| 成品仓 | 化工成品、半成品 | 关注出入库效率、包装完整性、防潮防晒,成品质量与追溯要求高 |
| 危险化学品专用仓 | 易燃、易爆、有毒、强腐蚀等危化品 | 必须符合危化品仓库规划与消防规范,分类分区存放,配备监控、通风、防爆设施 |
| 包装材料仓 | 包装桶、袋、托盘、外箱等 | 与危化品需物理隔离,防止一次性包装与残留物交叉;需防潮、防尘 |
| 备品备件仓 | 设备备件、维修工具、维护用辅材 | 以物资编码管理为主,关注库存周转和急件保障;重视防锈、防尘、防油 |
| 低值易耗品仓 | 劳保用品、办公用品、清洁用品等 | 价值较低但种类繁多,重点是出入库简化和领用规范 |
| 危废暂存库/废料仓 | 生产过程中的危险废物、废溶剂、废包装等 | 必须符合环保要求,严格分类标识,限时暂存并记录去向 |
| 易制毒/易制爆管控库 | 法规规定的重点管控化学品 | 需双人双锁、全程监控,出入库审批严格,台账管理精细 |
| 冷库/恒温恒湿仓 | 坚温敏感物料、特殊助剂、某些精细化学品 | 需温湿度监控与报警,防结露、防霜;注意出入库频率与开门时间控制 |
| 室外堆场/罐区 | 大宗液体原料、散装固体、气体储罐等 | 需要防渗、防泄漏、防爆区域划分,严格装卸规范与罐区巡检 |
这些仓库类型在一座化工厂中可能会组合出现,具体有几个仓库要看企业是否实行 集中仓储 还是 分散仓储 ,以及是否为不同危化类别单独设置仓库。
2. 按用途和物流方向划分的仓库结构
从物流流向来看,化工厂的仓库还可以分为:
- 采购物资仓(Inbound Warehouse)
- 主要接收供应商提供的原材料、包装材料、备品备件等。
- 通常靠近厂区大门或主道路,方便大车进出。
- 生产缓冲仓/车间中转仓(Line-side Warehouse)
- 设置在生产车间附近,用于短期缓冲某些原料或半成品。
- 要求管理与主仓库一致,但更强调快速配送与物料及时供应。
- 成品发运仓(Outbound Warehouse)
- 用于成品集中存放及发运前暂存。
- 通常设有装卸平台、称重设备、装车通道。
表格对比不同功能仓库的核心关注点:
| 仓库类型 | 主要方向 | 核心关注点 |
|---|---|---|
| 采购物资仓 | 外部 → 工厂 | 进货验收、合规检查、批次录入、供应商管理 |
| 生产缓冲仓 | 仓库 → 车间 | 准时供料、快速出库、物料先后顺序、库存透明 |
| 成品发运仓 | 工厂 → 客户 | 装载规划、订单配货、发运时效、装车安全 |
3. 按危险等级和监管要求划分的仓库
在化工厂仓库管理中, 危化品仓库 是必须重点讨论的对象。一些国家或地区会根据物料危险等级(如联合国 GHS 分类、欧盟 CLP 等)要求:
- 将 易燃液体、易燃固体、自反应物质、氧化剂、有毒品 等分别设置专用仓或专用区域;
- 同一仓库内不允许相互反应的物质混放,例如强氧化剂与可燃物、大量酸与碱;
- 某些极高危物质必须实现 双重门禁、监控覆盖、出入库实名制 管理。
在实际化工厂里,往往会形成类似以下的仓库组合(示例):
- 危化品原料仓 A(易燃液体类)
- 危化品原料仓 B(腐蚀性液体类)
- 一般化工原料仓 C(无危化品)
- 成品仓 D(含危化品成品)
- 普通成品仓 E(普通化工品)
- 危废暂存库 F
- 备品备件仓 G
因此,当问“化工厂有几个仓库”时,合理的回答通常不止一个数字,而是需要根据 危化品类别、生产工艺与法规要求 去设计一个合理的仓库组合。
📦 三、化工原料仓库管理:从到货到上线的全流程
原料仓库是化工厂仓储管理的起点。原料仓储管理水平直接影响生产稳定性和成品质量。
1. 化工原料的分类与入库标准
化工原料种类多样,常见分类方式包括:
- 按物理状态:
- 液体原料(溶剂、单体、酸碱等)
- 固体原料(粉体、颗粒、片状等)
- 气体原料(特种气体、压缩气体)
- 按危险属性:
- 易燃易爆
- 有毒有害
- 强腐蚀
- 放射性(少数特种化工领域)
- 无危险属性的普通化工品
- 按使用环节:
- 主材(关键合成原料)
- 辅料(助剂、催化剂、稳定剂等)
- 包装用辅料(内衬材料、防腐剂等)
原料入库关键步骤 一般包括:
- 到货预报与预约(减少堆车、提前安排卸货位)
- 到货单据核对(合同、订单、提单、合格证明)
- 卸货安全检查(车辆停靠、静电接地、个人防护装备)
- 数量验收(计量、称重、件数核对)
- 质量检验(外观、标签、合格证、必要时抽样送检)
- 合格判定与系统入账(不合格原料单独隔离)
- 库位分配与上架(按危化属性、批次、先进先出原则)
2. 化工原料仓库的布局与库位设计
化工厂原料仓库布局要兼顾 安全距离、消防要求与作业效率 ,尤其是危化品原料仓。 主要设计要点:
- 功能分区清晰
- 收货区、待检区、合格品区、不合格品区、退货区、空托盘区等分区明确。
- 对危化品原料,宜设置独立的待检隔离区与退货暂存区。
- 库位编码与标识清晰
- 采用区域-排-列-层的库存编码体系(如 A01-03-05-02)。
- 危化品原料库位标识需要包含:物料名称、危标、CAS号、批次号等关键信息。
- 安全设施到位
- 防火分区、防爆灯具、防静电地坪和接地装置。
- 泄漏应急物资(吸附棉、沙袋、应急桶等)就近配置。
3. 先进先出(FIFO)与保质期管理
许多化工原料存在 保质期或贮存期 限制,例如某些单体容易聚合变质,部分助剂容易水解或氧化。 原料仓库必须实现:
- 批次管理:每批原料建立独立批次号,与进货检验、合格证对应。
- FIFO 或 FEFO(先到期先出):
- FIFO :按入库时间先后顺序发料。
- FEFO :按有效期先到期的先领用,更适合保质期敏感物料。
借助信息化系统(如 WMS),可以在出库拣货时自动推荐 最合适的批次 ,避免人工误选,减少过期报废。
📦 四、化工成品仓库管理:质量、效率与安全的平衡
成品仓库是化工厂对外交付的最后一道关口,管理要求比原料仓更强调 质量可追溯与订单履约 。
1. 化工成品的存储要求与库区规划
不同化工成品可能包含危化属性,需要根据物料性质进行分区管理:
- 危险化学品成品区
- 例如易燃涂料、溶剂型产品、危险化学品制剂等。
- 需符合危化品成品仓储规范,控制堆码量与通道宽度。
- 普通化工品成品区
- 如部分水性产品、无危标的添加剂等。
- 关注防潮、防冻、防污染即可。
- 不合格品与待判品区
- 与合格成品区物理隔离,明确标识状态,防止误发货。
成品仓库规划要注意:
- 出入通道分离(避免交叉作业造成拥堵和安全隐患);
- 装车区域与仓库之间保持足够安全距离;
- 对需要叉车作业的区域保持标准通道宽度与安全警示线。
2. 订单拣选与发运管理
化工成品仓库的出库通常以客户订单为驱动,关键控制点包括:
- 订单接收与分配
- 按区域、客户、运输方式分配拣货任务;
- 对危化品订单检查运输资质(例如危险货物运输许可证)。
- 拣货策略
- 按批次、包装规格和合规要求拣货;
- 对大包装或散装化工品要考虑安全装载与重量限制。
- 复核与包装检查
- 确认型号、数量、批次和标签正确;
- 检查包装完好、封口可靠、危险标签清晰。
- 装车与发运记录
- 记录装车顺序、装车时间、车牌号和驾驶员信息;
- 危化品需核实运输路线及配套应急资料。
优化成品仓库管理时,应用 WMS 系统可以实现 自动生成拣货任务、优化路径、实时更新库存状态 ,减少人为差错。
☢️ 五、危化品仓库:化工厂的高风险核心区域
在化工厂“有几个仓库”的讨论中, 危化品仓库 的数量和分布往往是规划的重点。它既要满足 安全法规 ,又要兼顾物流效率。
1. 危险化学品的分类与分区原则
不同国家/地区对危化品分类略有差异,但普遍原则包括:
- 按危险性类别:
- 爆炸物品
- 易燃气体、易燃液体、易燃固体
- 自反应物质、有机过氧化物
- 氧化性物质
- 有毒物质
- 腐蚀性物质
- 其他具有特定危害性质的化学品
- 分区原则 :
- 不相容物质不在同一区域储存(如强氧化剂与易燃物);
- 大量储存的高危物质应独立库房或独立库区;
- 易挥发、易泄漏物料靠近通风口和应急设施;
- 结合防火分区和防爆分区布置消防设施。
2. 危化品仓库的设施与装备要求
危化品仓库通常需要配备:
- 建筑与结构:
- 防爆墙、泄爆设施、防火门窗;
- 防渗地面,防止泄漏污染环境。
- 消防与防爆:
- 自动喷淋系统、泡沫灭火系统或干粉灭火器;
- 防爆灯具、防爆开关、防爆风机;
- 静电接地装置和防雷设施。
- 环境监测:
- 温度、湿度监控;
- 有毒有害气体检测器;
- 监控摄像和报警系统。
- 应急物资:
- 洗眼器、安全淋浴;
- 吸附棉、泄漏应急桶、阻隔坝;
- 应急预案与逃生路线标识。
3. 危化品仓库操作与台账管理
危化品仓库管理比一般仓库更强调 人员资质与台账完整性 :
- 登记制度:
- 对重点危化品实行 出入库登记、双人复核、定期盘点 ;
- 保存完整的运输、储存、使用记录,对易制毒/易制爆物质严格追踪。
- 作业标准:
- 严格控制入库、搬运、堆码高度和货架承载;
- 明确动火作业、电气检修等特殊作业审批流程。
- 信息化管理:
- 利用 WMS 或 ERP 系统,对危化品库区设置独立权限及审批流程;
- 对接安全管理系统,实现 库存状态与报警联动 。
🧻 六、包装材料仓与备品备件仓:易被忽视的关键环节
很多化工厂在谈仓库时会忽略包装材料仓和备品备件仓,但这两类仓库也非常影响生产连贯性和成本控制。
1. 包装材料仓:保证产品外观与安全运输
化工包装不仅承载产品形象,更承载 危险信息与防护功能 。 包装材料包括:
- 内包装:瓶、桶、袋、内衬等与化学品直接接触的容器;
- 外包装:纸箱、木箱、托盘、缠绕膜等;
- 标识材料:标签、说明书、危标贴纸等。

包装材料仓管理要点:
- 防潮、防尘、防虫,保持包装清洁度;
- 与化学品库区 实体隔离 ,避免污染与残留;
- 物料编码与规格管理细致,减少错领错用;
- 与成品仓和生产计划紧密联动,避免“有货不能发”的情况。
2. 备品备件仓:保障设备稳定运行
化工设备复杂,一旦关键设备停机会影响整个生产。备品备件仓主要存放:
- 泵、阀门、密封件、仪表等设备配件;
- 电气元件与控制模块;
- 工具和维护耗材。
备品备件仓应采用 编码管理、最低库存预警、ABC 分类 方法:
- A 类备件:关键、贵重,缺货会导致长时间停产,需要严格库存策略;
- B 类备件:重要但影响较小,合理控制库存量;
- C 类备件:低值易耗品,适当简化管理流程,提高领用效率。
通过 WMS 或库存管理系统,对备品备件实现 库存状态可视化与消耗追踪 ,有助于优化采购计划与维修策略。
🔄 七、室外堆场与罐区:大宗物料的仓储解决方案
化工厂中,大宗液体、气体与散装粉体物料往往不进入传统货架仓库,而是存放在 罐区、料仓或室外场 。
1. 液体化工品罐区
罐区常用于储存:
- 溶剂类(如乙醇、甲醇、丙酮等);
- 大宗原料单体;
- 中间产品或成品储罐。
罐区管理重点:
- 储罐安全距离、围堰、防渗和泄漏收集;
- 液位、温度、压力在线监测;
- 装卸作业(装车、卸车、罐间转移)的风险控制;
- 与生产装置的管线连接管理。
2. 室外堆场
用于储存:
- 大宗固体原料(如部分无机盐、矿石等);
- 防潮要求较低的包装物料;
- 可露天存放的半成品或回收物料。
室外堆场要注意:
- 地面防渗、防尘、防扬散;
- 分区堆放,设置挡板或装卸区;
- 防止雨水夹带污染物排入环境。
罐区与堆场虽然形式不同,但本质上也属于化工厂的“仓储系统”,需要纳入整体仓库管理体系。
📊 八、化工厂仓库整体规划:到底要几个仓库才合理?
回到标题问题: 化工厂有几个仓库你知道吗? 事实上,“有几个仓库”不是越多越好,也不是越少越集中越好,而是需要根据以下因素综合规划:
1. 影响仓库数量与布局的关键因素
- 危险化学品种类与分布
- 高危品种越多,越需要按危险属性分设仓库;
- 易制毒、易制爆物质通常需要独立管控仓库或专间。
- 产能规模与物流量
- 大型化工基地常采用多个专业化仓库;
- 小型工厂可能采用一个大型综合仓配合危化品分区。
- 工艺流程与空间布局
- 按生产线或装置划分原料供应仓与成品中转仓;
- 远距离车间可能需要建立车间中转仓。
- 合规与消防要求
- 防火分区面积限制会直接影响单体仓库面积和数量;
- 部分地区对危化品储量有分级管理,超一定量必须独立库区。
2. 常见仓库组合示例(中型化工厂)
以一座中等规模化工厂为例,常见的仓库配置可能包括:
- 原料仓(普通原料区 + 危化品原料专区若干)
- 成品仓(危化品成品区 + 普通成品区)
- 危险化学品专用仓(按易燃、腐蚀、有毒等分区或分库)
- 包装材料仓
- 备品备件仓
- 危废暂存库
- 现场中转仓(靠近主要生产装置)
这样算下来,一个中型化工厂实际 独立仓库建筑/区域 很容易超过 6-10 个,如果再加上罐区与室外堆场,名义上可以认为有“十几个仓库”。
3. 集中仓储 VS 分散仓储的对比
| 模式 | 优点 | 缺点 |
|---|---|---|
| 集中仓储 | 便于统一管理、减少冗余库存、信息集中 | 单点故障风险大、距离车间远、局部拥堵和作业压力大 |
| 分散仓储 | 靠近车间,供料及时,降低单点风险 | 管理难度增加,库存分散,信息整合压力大 |
在现代化工厂中,常见做法是: 一套统一的信息系统 + 多个物理仓库 ,实现集中管理与分散存储的折中。
🧩 九、化工仓库管理的关键流程与制度体系
无论化工厂有几个仓库,所有仓库都应在 统一的流程与制度 框架下运行。
1. 典型化工仓库业务流程
可以用表格简要归纳:
| 流程环节 | 主要内容 |
|---|---|
| 入库管理 | 到货记录、验收、质检、合格判定、入库上架、标签打印 |
| 出库管理 | 领料申请、订单拣货、复核、出库记账 |
| 移库与调整 | 仓间调拨、库位调整、状态转换(合格、不合格、待判等) |
| 盘点管理 | 定期盘点、循环盘点、抽盘,差异分析与调整 |
| 安全与巡检 | 库区巡检、安全隐患排查、消防设施检查、隐患整改记录 |
| 危废管理 | 危险废物登记、分类暂存、委外处置记录、转移联单管理 |
| 文档与台账管理 | 出入库单据、批次记录、安全记录、合规报表 |
2. 制度建设与人员培训
化工仓库管理离不开完备的规章制度和持续培训:
- 建立 岗位职责、操作规程、应急预案 等制度文件;
- 对仓库管理员、叉车司机、装卸工进行危化品安全培训;
- 定期进行 应急演练 ,包括泄漏、火灾和中毒等场景;
- 落实 持证上岗 ,特别是危化品操作、电气、叉车等岗位。
💻 十、化工仓库信息化管理:从纸质台账到数字化 WMS
随着化工企业规模扩张和监管要求提高,依赖纸质台账和手工 Excel 已难以满足现代化工厂的仓储管理。
1. 化工仓库信息化的核心诉求
- 实时掌握每个仓库、每个库位、每个批次的库存数量与状态;
- 支持危化品分类管理、有效期管理与批次追溯;
- 自动生成出入库单据,减少人工录入错误;
- 对接采购、生产、销售系统,实现 端到端的供应链数据联动 。
2. WMS 在化工仓库管理中的价值
WMS(仓储管理系统)针对化工仓库,可实现:
- 库位精细化管理:支持多仓库、多库区、多温区配置;
- 批次与效期管理:自动匹配 FIFO/FEFO 策略,降低过期风险;
- 库内作业指引:指引上架、拣货路线,提高作业效率;
- 盘点与差异分析:支持动态盘点、循环盘点;
- 报表分析:库存周转率、呆滞库存、批次流向等。
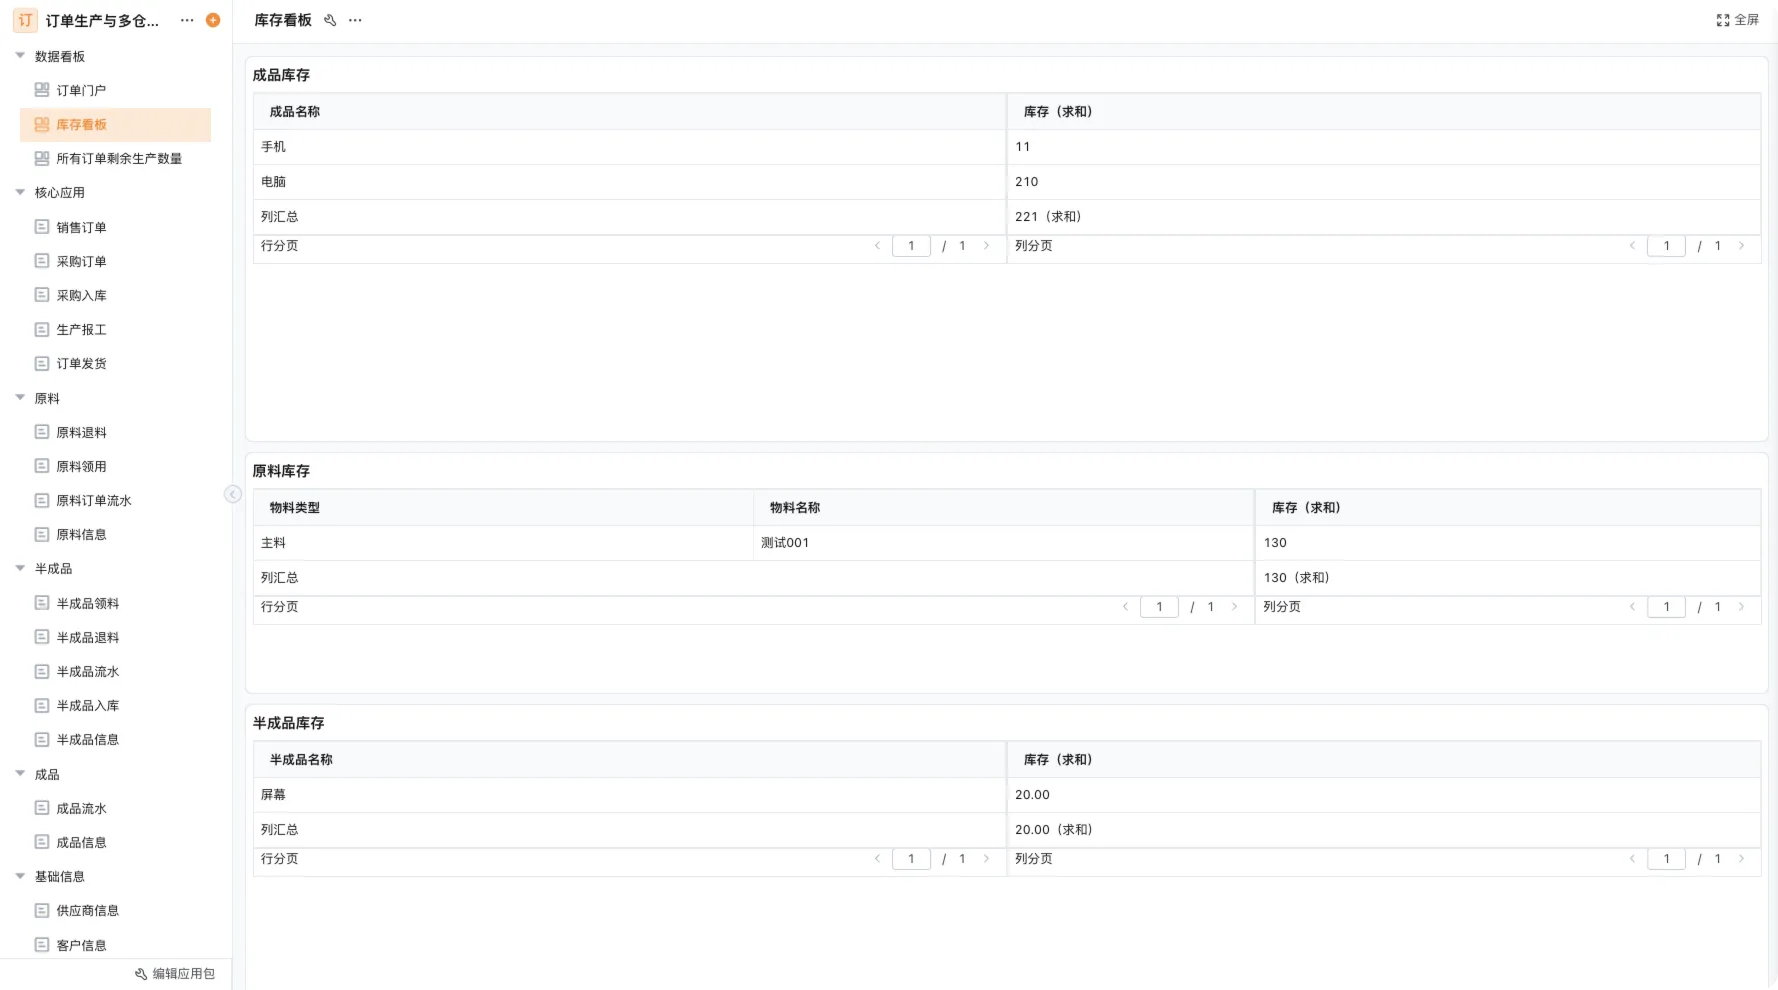
在选择具体工具时,如果希望 快速搭建、在线使用、不必部署复杂系统 ,可以考虑基于模板的云端方案。例如使用类似 轻流进销存 这一类在线系统,可以在浏览器中直接搭建化工仓库管理应用,包括多仓库管理、批次管理、出入库单据等,且支持后续根据工厂实际情况灵活调整字段和流程。 对于已经有一定信息化基础的化工企业,也可以在现有 ERP 的基础上,使用这类在线模块搭建 专门的仓储管理子系统 ,把原料仓、成品仓、危化品仓、备品备件仓统一纳入一个视图中,减少“信息孤岛”。
🔍 十一、化工厂仓库管理中的常见问题与优化思路
1. 常见问题
- 仓库数量多,但布局不合理,物料经常“绕远路”;
- 危化品分类不规范,不兼容物料混放;
- 台账不完整,批次追溯困难;
- 成品滞销与原料过期并存,库存结构失衡;
- 备品备件缺乏计划,关键设备停机等货;
- 信息系统割裂,多仓库数据难以统一。
2. 优化思路
- 开展仓储诊断,梳理所有仓库类型、存储物料与流程;
- 依据危险属性重新规划仓库分区和数量;
- 引入条码/二维码或 RFID,提高入出库准确性;
- 搭建统一的 WMS 或在线库存管理系统;
- 定期盘点,建立呆滞物料预警与处理机制;
- 将仓库 KPI 纳入绩效考核(周转率、准确率、事故率等)。
在具体实践中,可以借助可配置化的云端工具快速落地。比如通过在线模板创建一个“化工仓库管理应用”,将原料、成品、危化品、备件等不同仓库在一个系统中配置不同的表单与流程,实现统一管理,减少实施阻力与成本。
🔮 十二、总结与未来趋势:化工仓库从“库房”走向“智慧仓储”
综观全文,化工厂的仓库远不止一个“原料仓 + 成品仓”这么简单。 典型化工厂会根据物料属性、危险等级与工艺需求,设置多种类型仓库 :原料仓、成品仓、危化品专用仓、包装材料仓、备品备件仓、危废暂存库、罐区与室外堆场等。具体“有几个仓库”,取决于企业规模、产品结构和法规要求,但 多仓多区、多功能协同 是普遍特点。 未来化工仓库管理的发展趋势主要包括:
- 更严格的合规和安全管控
- 危化品仓储法规持续趋严,仓库数量与布局将更多受法规约束。
- 安全监测、视频监控与在线报警将成为危化品仓库标配。
- 更深入的数字化与自动化
- WMS 与 ERP、MES、EHS 系统联动,实现全流程可视化。
- 一部分条件成熟的仓库会引入自动化立体库、AGV、小型输送线等。
- 精益化与绿色仓储
- 降低库存占用、减少物料报废,实现精益供应链;
- 强化危废管理和资源循环利用,降低环境风险。
对于计划升级化工仓库管理的企业,可以优先从 信息化改造与流程规范化 入手,先用低门槛的在线工具搭建一套可运行的仓储管理系统,再逐步引入更复杂的自动化与智能化设备。在这一过程中,可选择类似 轻流进销存 等在线系统,结合其仓储管理表单和流程模板,快速构建适用于化工原料仓、成品仓和危化品仓的管理界面,将多仓库、多批次、多状态的库存集中管理,降低上线成本。 如果希望进一步实现仓库作业指引、库位管理与数据分析,也可以基于 轻流 WMS 仓库管理系统模板 (<
如果希望把业务表单、审批流程、数据联动和经营看板统一到一套可调整的业务流程中,轻流可以通过无代码表单、流程、权限、数据联动和看板,按实际业务快速搭建可持续调整的管理应用;可立即体验轻流。
常见问题
本文由轻流知识中心编辑整理
轻流(Qingflow)是一体化 AI 无代码平台,持续围绕生产管理、进销存、设备巡检、 CRM、OA 等企业数字化场景输出实操内容,帮助团队更快完成系统选型、 流程优化与落地搭建。