


生产管理系统是围绕计划排产、工单执行、进度反馈、异常处理和库存协同建立的一套数字化管理工具,核心目标是让生产过程更透明、更可追踪。它尤其适合多工序、多岗位协同的制造企业,也适合已经感觉到 Excel、微信群和纸质单据难以支撑日常管理的中小工厂。
查看对应文章生产管理专题
从计划排产、工单执行到异常反馈与库存协同,旨在分享生产管理场景下最值得优先阅读的干货帮助你快速建立对系统选型、流程优化与落地方法的整体认知。
共 484 篇文章 累计阅读 45.6k+ 最近更新 2026-10-12
相关最新文章
物料总跟不上生产节拍,生产管理系统怎么联动仓库准时配送?
导语:物料主管每天都在处理“哪张工单先送料”:仓库说已发,车间说没收到,计划员又临时改变顺序。物料在仓库、配送车和线边来回确认,生产停线后才知道缺的是哪一项。上线节奏应围绕一条可复盘的业务链,而不是围绕模块数量推进。建议先选一条责任清楚的生产链路试跑。建议先选一条责任清楚的生产链路试跑。

同一台设备做不同产品参数不一样,系统能按工单自动下发工艺参数吗?
导语:工艺工程师最怕换产品时参数没有跟着工单走:操作员凭经验调整,班组长口头确认,质量出现波动后却找不到当时实际使用的参数版本。上线节奏应围绕一条可复盘的业务链,而不是围绕模块数量推进。建议先选一条责任清楚的生产链路试跑。建议先选一条责任清楚的生产链路试跑。建议先选一条责任清楚的生产链路试跑。

生产日报表还得手工汇总,生产管理系统能不能自动生成车间看板?
导语:生产计划经理每天收集各班组日报,上午统计昨天产量,下午还要修正缺失数据。车间看板展示的是人工整理后的数字,计划与实际差异、待检数量和异常原因常常没有一起呈现。先把现场发生的动作和管理者要看的结果分开,系统才不会变成另一张日报。先用一条真实订单核对现场动作。先用一条真实订单核对现场动作。

生产进度全靠车间吼,MES能不能让我在办公室就看到实时数据?
导语:厂长上午在办公室问交期,计划员先打电话给车间,车间再去找班组长核对。等到一串数字传回来,订单已经换过顺序,昨天的“完成”也未必等于今天可以入库。先把现场发生的动作和管理者要看的结果分开,系统才不会变成另一张日报。先用一条真实订单核对现场动作。先用一条真实订单核对现场动作。

生产过程中的不良品怎么流转,系统能区分报废、返工、降级使用吗?
导语:质量主管在现场看到一筐不良品,班组说等返工,仓库以为要报废,计划员却把数量算进了完工。不同处置路径没有分开,导致库存、工单和成本都出现解释不清的差异。对生产团队来说,减少一次重复确认往往比增加一个漂亮页面更有价值。验证时应把正常和异常路径一起走。验证时应把正常和异常路径一起走。
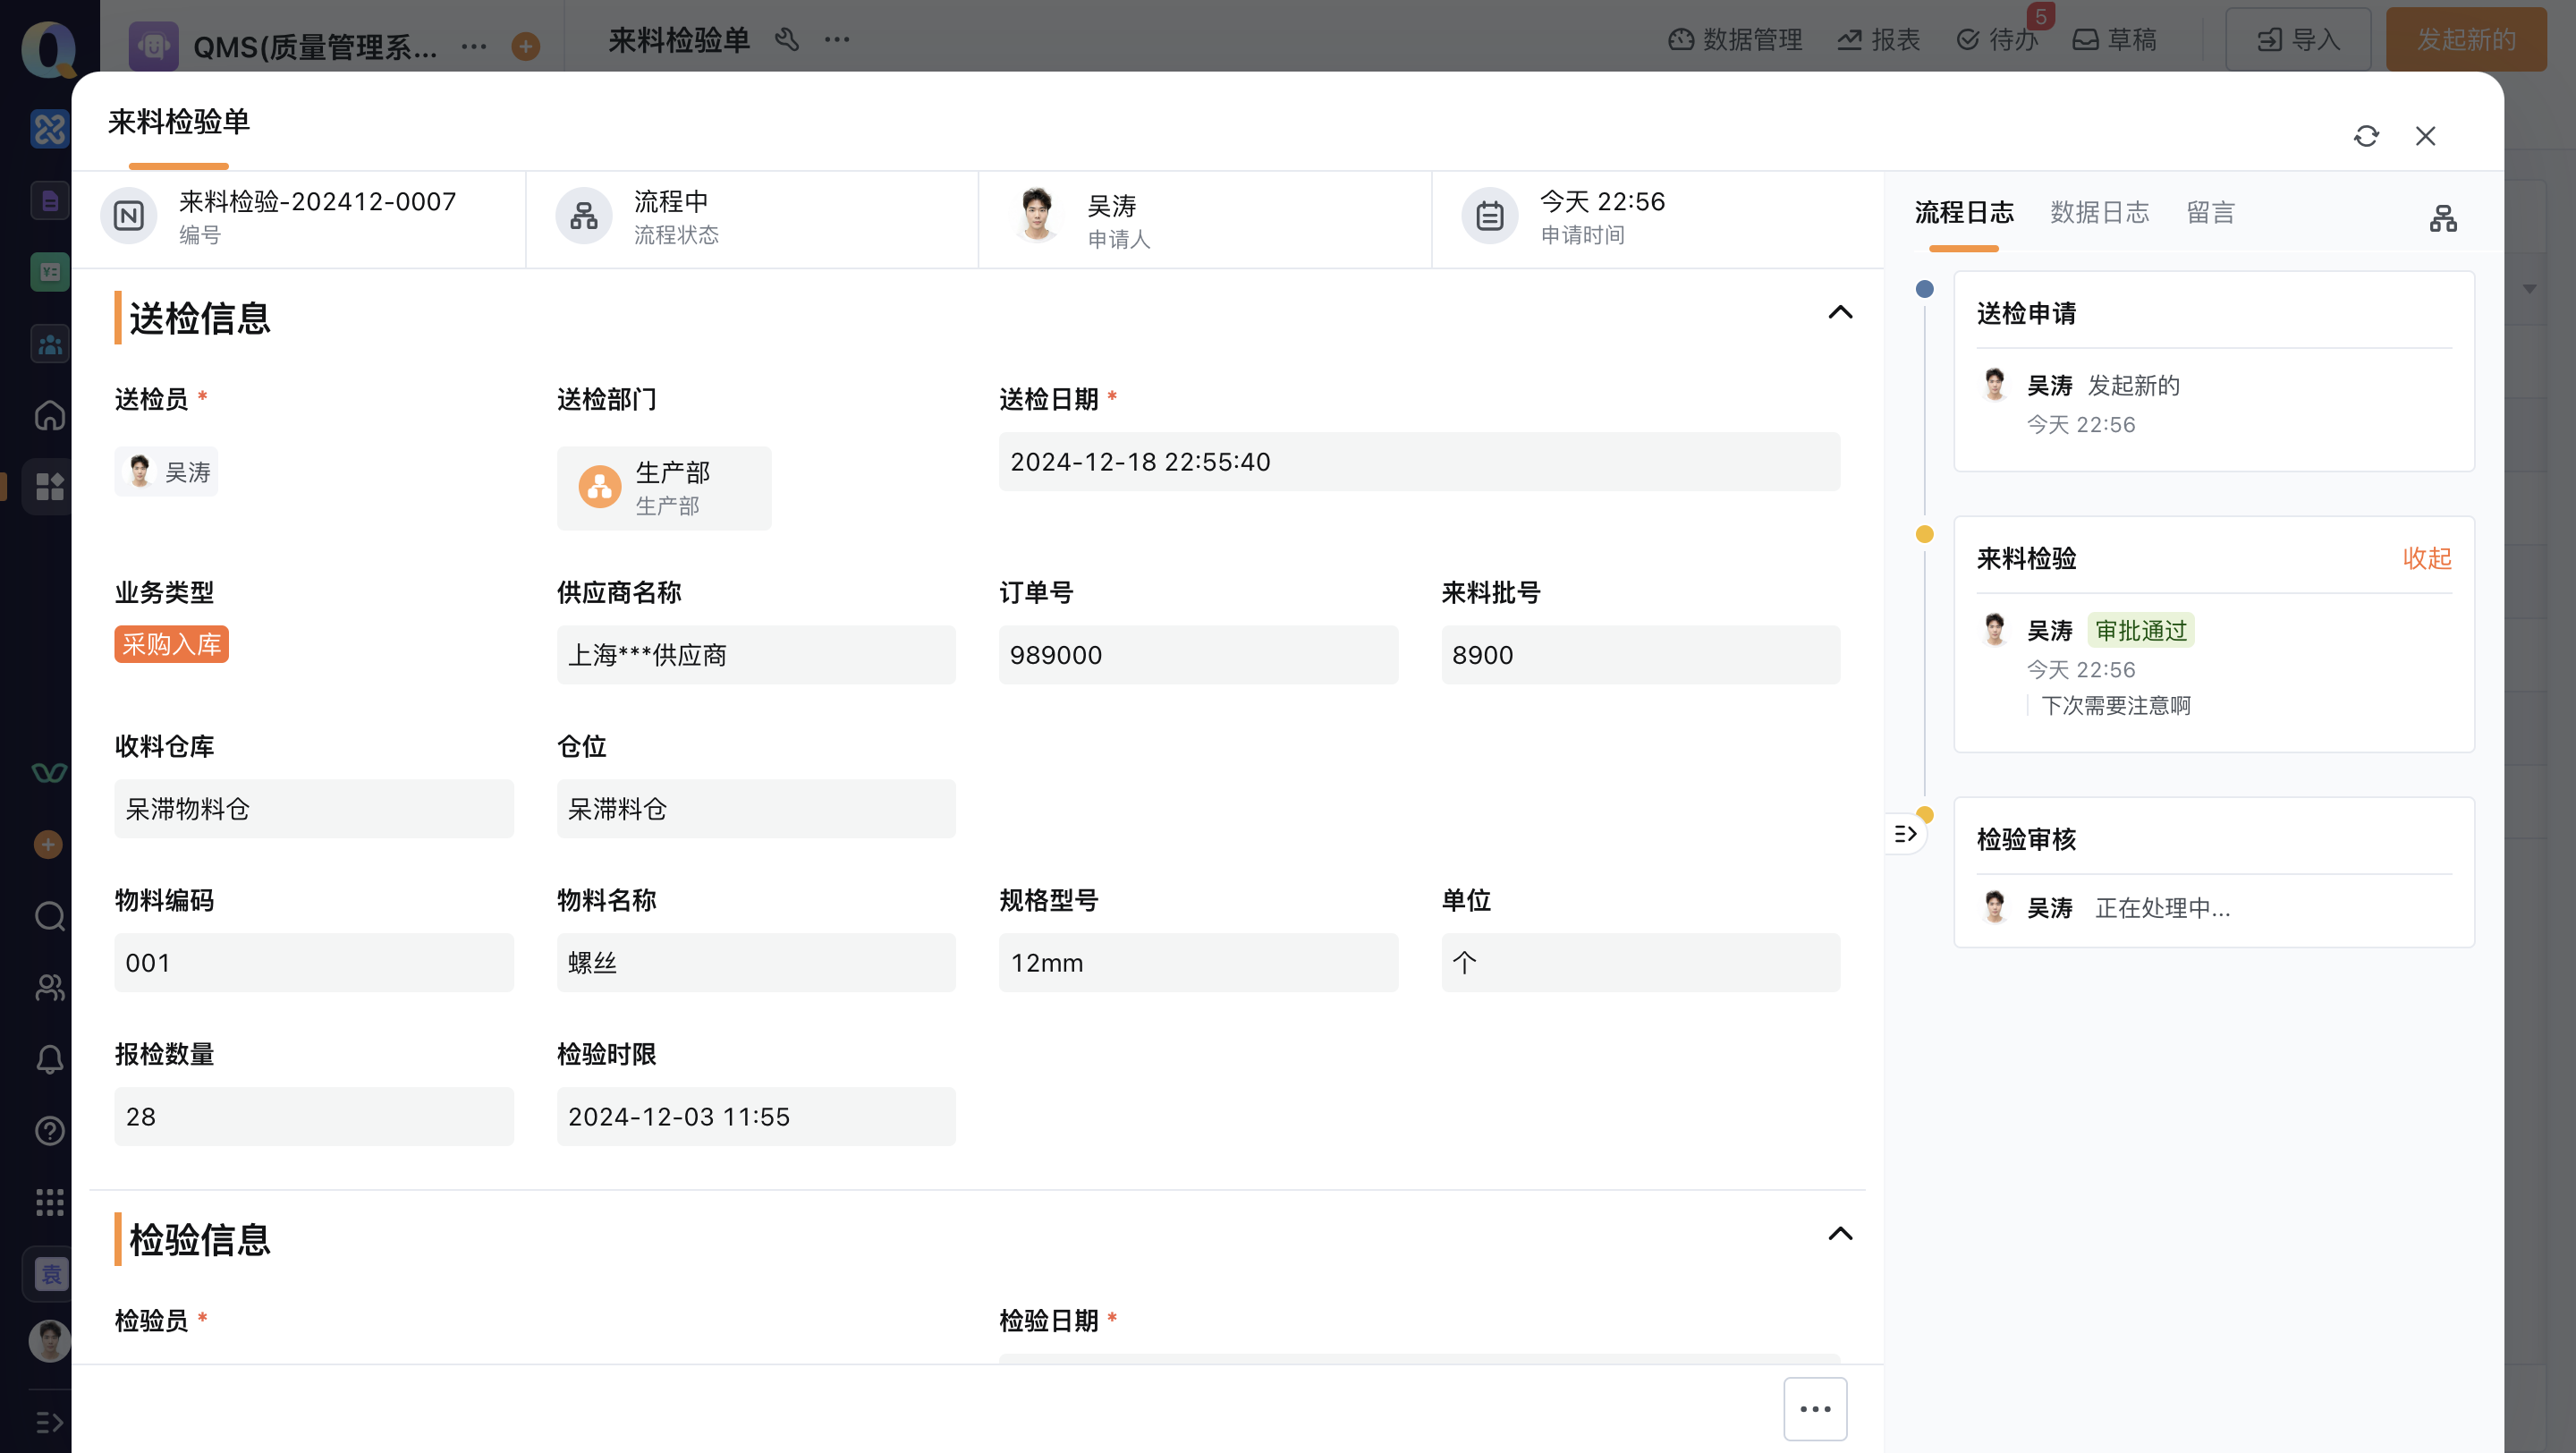
生产不合格率突然飙升,系统能不能追溯到哪个工序哪个批次出了问题?
导语:质量经理看到某批产品不合格率突然上升,第一反应是找检验员和班组长问经过。原料批次、设备、操作者和工序记录散落在不同表里,定位问题花了很久,隔离范围却迟迟定不下来。真正的验收要把正常路径和最容易出错的异常路径一起走完。判断系统价值,要回到一线实际操作。判断系统价值,要回到一线实际操作。
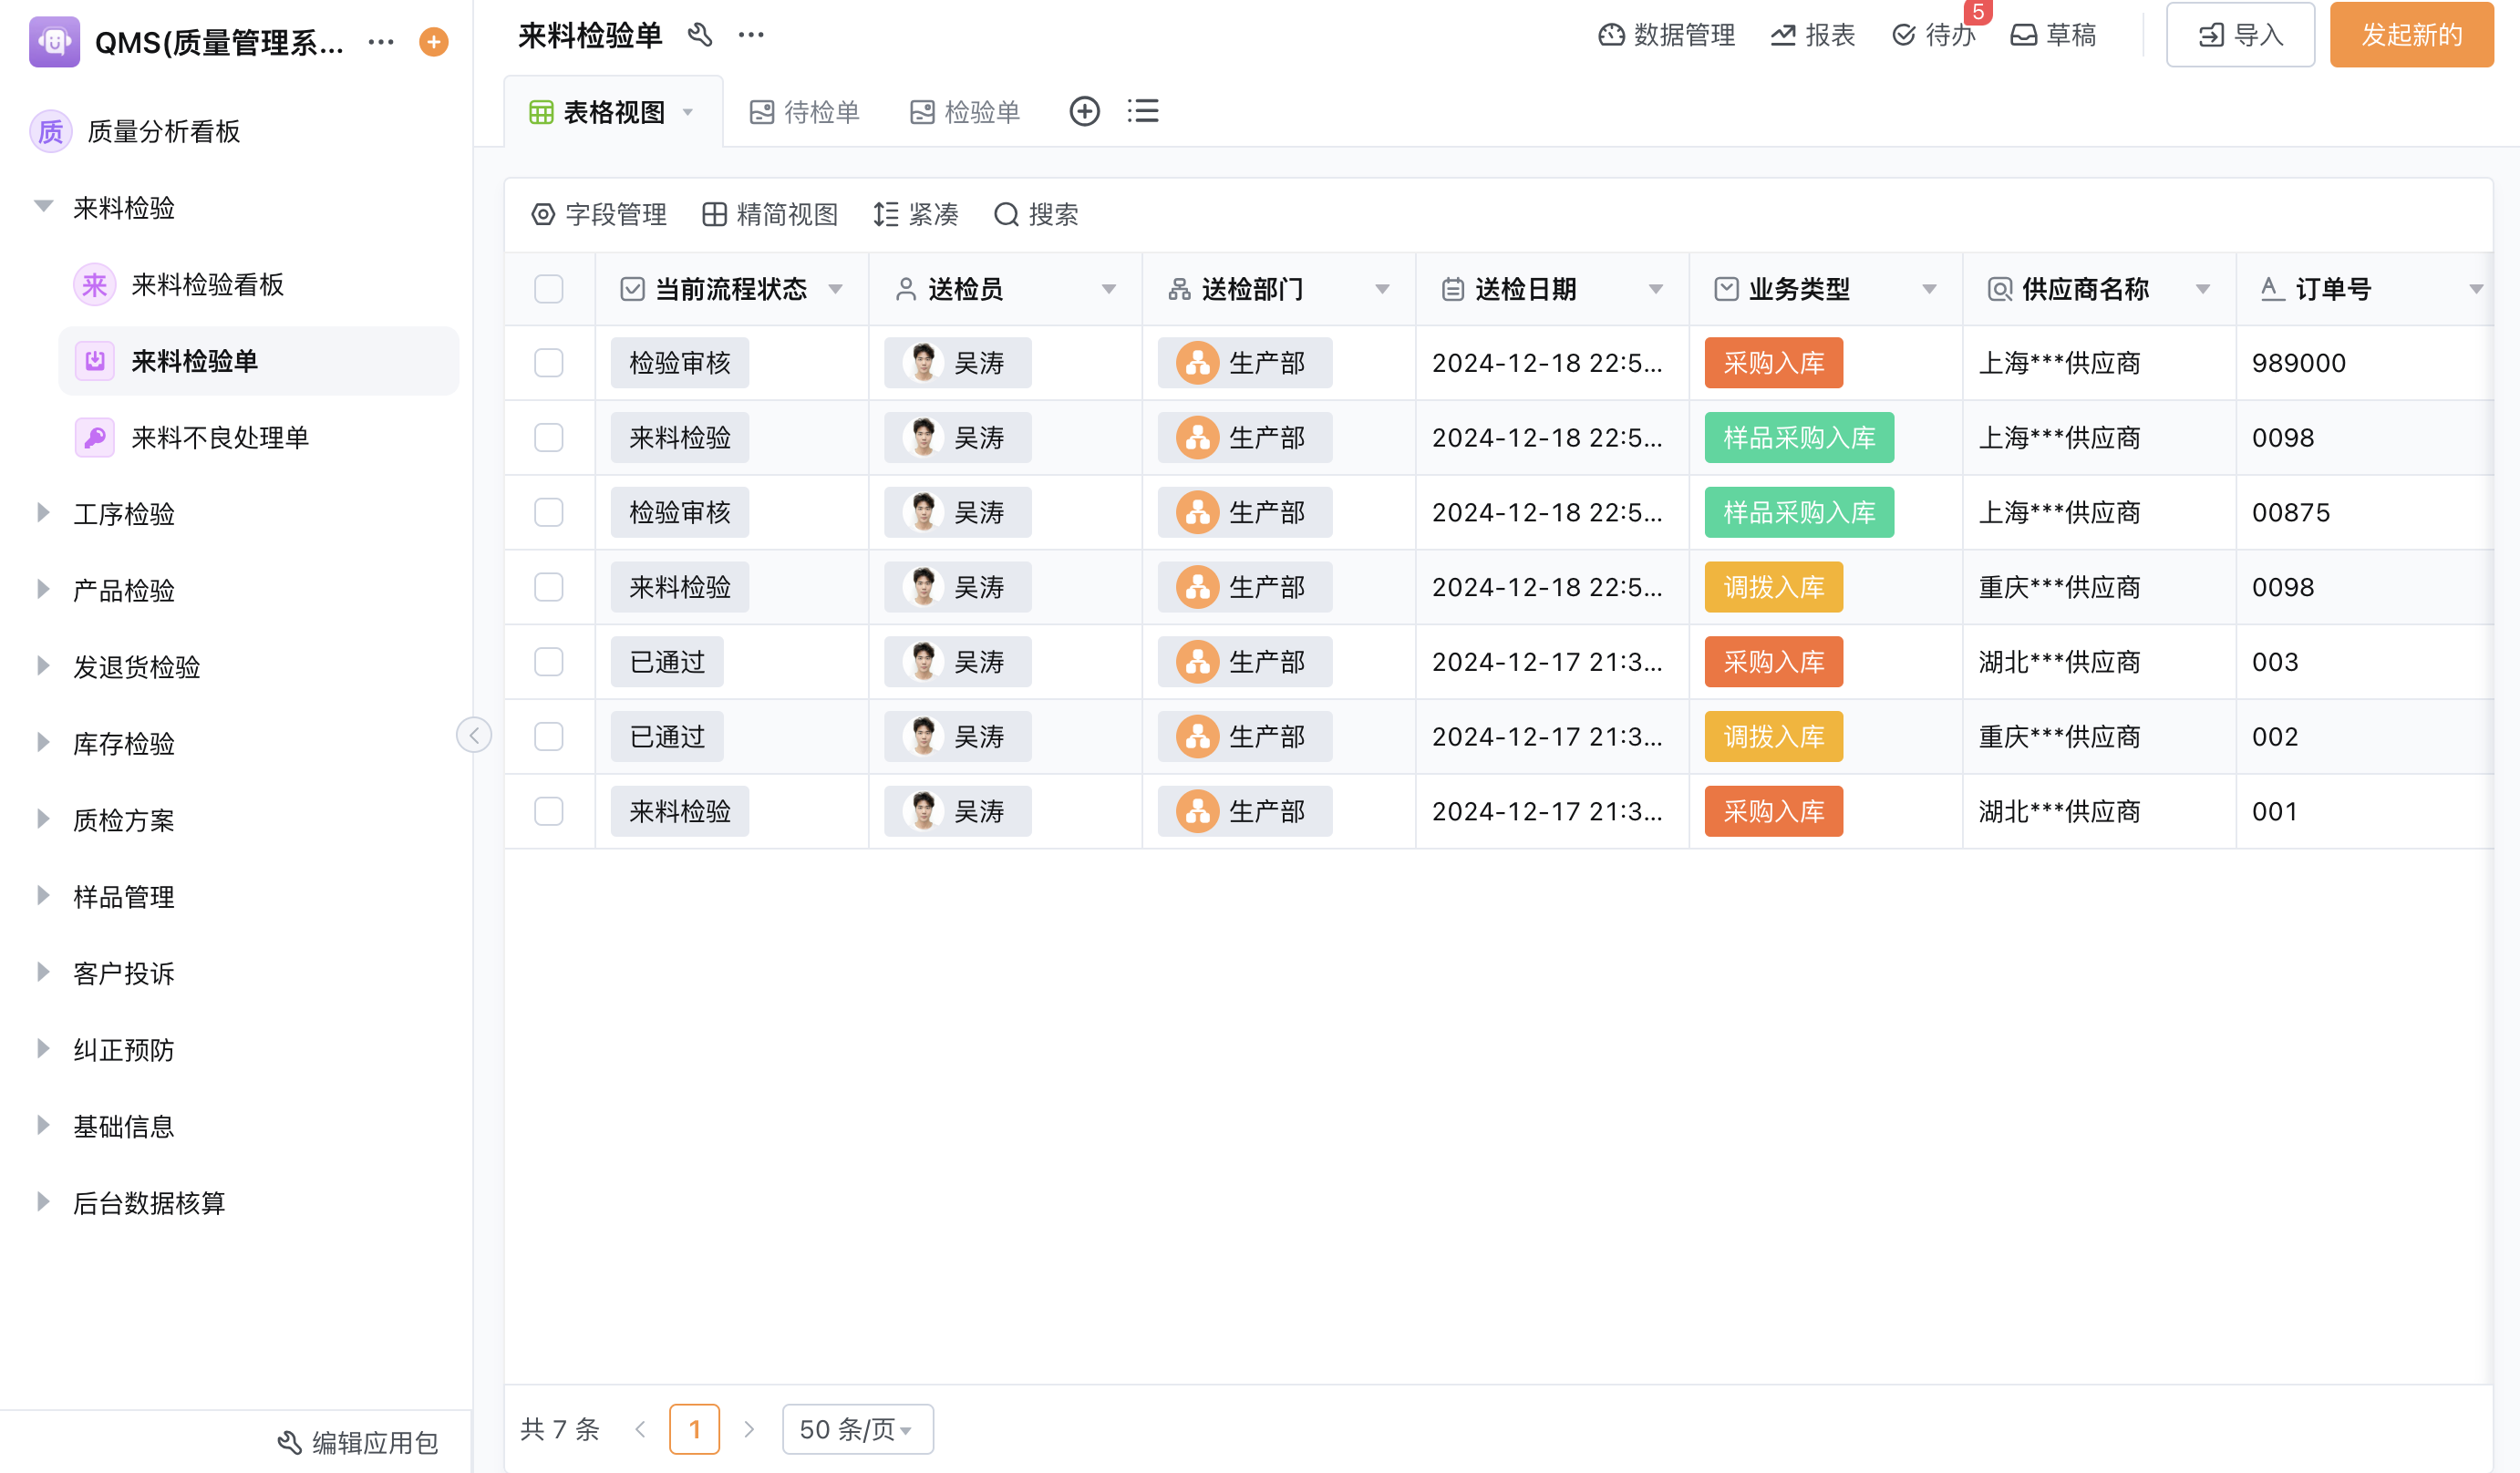
轻流生产模块对比鼎捷MES,哪个更适配离散制造多品种小批量?
导语:离散制造负责人面对的是几十种产品共用几台设备,订单还会临时改变配置。真正的压力不是有没有工单,而是工艺路线、BOM、替代料、换线和质检要求能否随订单变化保持一致。这类对比不能只看演示,轻流也应放进真实工单和异常样本中验证。先用一条真实订单核对现场动作。先用一条真实订单核对现场动作。

多工序生产流转老出错,生产管理系统怎么确保上下工序衔接不漏?
导语:生产主管发现前工序说已经交接,后工序却找不到半成品。纸质流转卡可能夹在周转箱里,系统里只有最终报工,没有交接数量、接收人和待处理异常,返工品也容易混入正常批次。对生产团队来说,减少一次重复确认往往比增加一个漂亮页面更有价值。验证时应把正常和异常路径一起走。验证时应把正常和异常路径一起走。

客户案例
看看轻流生产管理系统的实际使用反馈
常见问题


